Dlaczego kąt 45 stopni jest tak ważny w konstrukcjach stalowych?
Cięcie profili stalowych pod kątem 45 stopni należy do najczęściej wykonywanych operacji w metalurgii, spawalnictwie i budownictwie stalowym. Takie cięcia są niezbędne przy tworzeniu ram, narożników, połączeń mebli metalowych, konstrukcji nośnych, a także elementów dekoracyjnych. Złącze pod kątem 45° pozwala na uzyskanie estetycznych połączeń narożnych bez widocznych cięć prostopadłych, a jednocześnie zapewnia dużą wytrzymałość mechaniczną całego złącza.
Cięcie kształtowników pod tym kątem – niezależnie od tego, czy mówimy o profilach zamkniętych, kątownikach, ceownikach czy rurach okrągłych – opiera się na tej samej geometrii i wymaga takiego samego poziomu przygotowania. Różnice dotyczą głównie techniki mocowania materiału i doboru narzędzia, natomiast zasady wyznaczania linii cięcia i kontroli wyniku są wspólne dla całej tej grupy materiałów.
Błędy w cięciu – choćby odchylenie o kilka stopni – mogą skutkować niedopasowaniem elementów, koniecznością szlifowania i poprawek, a w skrajnych przypadkach osłabieniem całej konstrukcji. Dlatego warto poznać zarówno właściwe narzędzia, jak i techniki, które pozwolą osiągnąć idealny wynik już za pierwszym razem.
Rodzaje profili stalowych – co warto wiedzieć przed cięciem?
Przed przystąpieniem do cięcia należy zrozumieć, z jakim materiałem mamy do czynienia. Termin „kształtowniki" obejmuje całą rodzinę profili stalowych o zróżnicowanych przekrojach, dlatego dobór narzędzia i sposobu mocowania musi być każdorazowo dopasowany do konkretnego typu profilu. Profile stalowe dzielą się na kilka podstawowych kategorii:
- Profile zamknięte (rury kwadratowe i prostokątne) – popularne w spawalnictwie meblowym i konstrukcyjnym, stosunkowo łatwe do cięcia pod kątem, ponieważ mają stałą grubość ścianki na całym obwodzie.
- Kątowniki (L-profile) – wymagają szczególnej uwagi przy wyznaczaniu kąta, gdyż obie gałęzie muszą być cięte jednocześnie, a niewielki błąd na jednej gałęzi przenosi się na całe złącze.
- Ceowniki (C-profile) i dwuteowniki (I-profile) – ze względu na niejednakową grubość ścianek stopki i środnika stanowią większe wyzwanie przy precyzyjnym cięciu i często wymuszają kilka przejść narzędzia.
- Profile okrągłe (rury stalowe) – wymagają specjalnych uchwytów pozycjonujących ze względu na tendencję do toczenia się, a linia cięcia pod kątem przybiera kształt elipsy, nie prostej.
- Płaskowniki – najprostsze do cięcia pod kątem, ale i tu liczy się precyzja zaznaczenia linii cięcia, zwłaszcza przy większych szerokościach, gdzie łatwo o „ucieczkę" tarczy z linii.
Każdy z tych profili wymaga nieco innego podejścia, jednak ogólne zasady cięcia pod kątem 45° pozostają niezmienne. Znajomość gatunku stali ma także znaczenie – stal konstrukcyjna S235 czy S355 zachowuje się przy cięciu inaczej niż stal nierdzewna czy profile ocynkowane, które wymagają dodatkowej ostrożności przy obróbce ze względu na powłokę cynkową i wydzielające się przy przegrzaniu dymy.
Niezbędne narzędzia do cięcia profili pod kątem 45 stopni
Dobór odpowiedniego narzędzia zależy od grubości materiału, wymaganej precyzji oraz dostępności sprzętu. Poniżej omawiamy najpopularniejsze rozwiązania:
1. Piła ukośnicowa (piła kątowa stołowa)
To narzędzie numer jeden w profesjonalnych warsztatach. Piła ukośnicowa wyposażona jest w obrotową głowicę, którą można ustawić dokładnie na żądany kąt – w tym 45°. Modele przeznaczone do cięcia metalu wyposażone są w tarcze z węglika spiekanego (zwykle 60–80 zębów na tarczy o średnicy 250–305 mm) lub tarcze ścierne dedykowane do stali. Zalety tego rozwiązania to przede wszystkim wysoka powtarzalność cięć i szybkość pracy przy produkcji seryjnej.
Prędkość obrotowa tarczy z węglikiem powinna odpowiadać zaleceniom producenta – zbyt wysoka prędkość obwodowa przy zbyt szybkim posuwie prowadzi do przypalania zębów i skracania ich żywotności, a zbyt niska powoduje szarpanie materiału i wyrywanie krawędzi. Dobrą praktyką jest posuw powolny i równomierny, bez dociskania – narzędzie powinno „samo" wchodzić w materiał.
Wskazówka: Upewnij się, że tarcza jest dedykowana do metalu – używanie tarcz do drewna na stali grozi wypadkiem i uszkodzeniem narzędzia.
2. Szlifierka kątowa (flex) z tarczą do cięcia
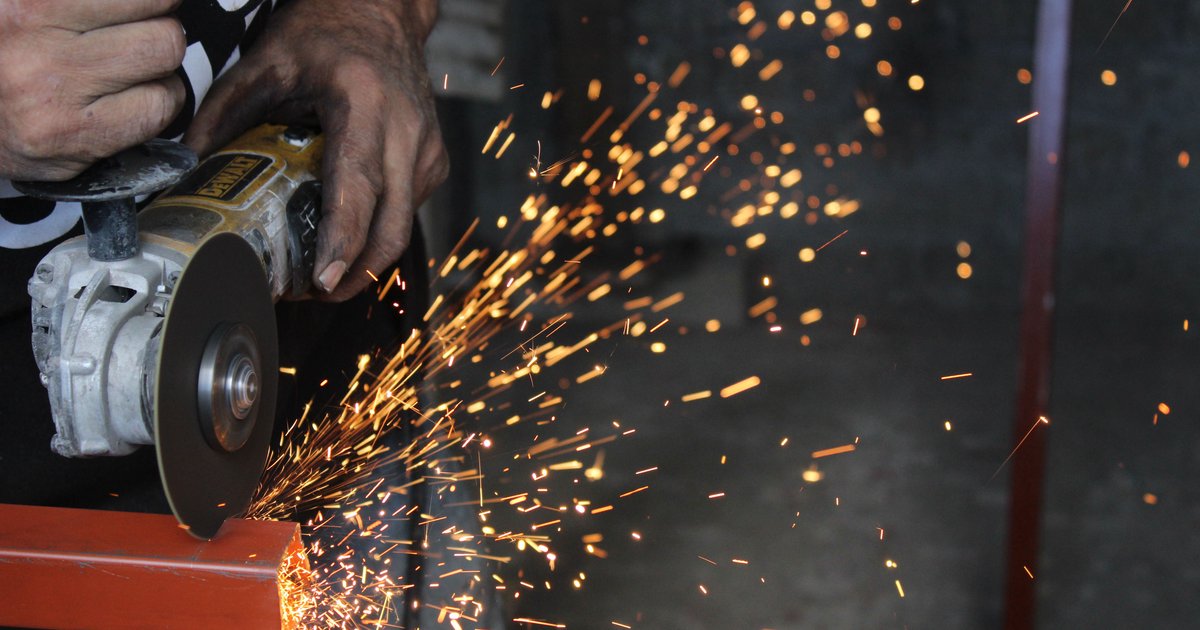
Szlifierka kątowa to jedno z najbardziej uniwersalnych narzędzi na każdej budowie i w warsztacie. Przy cięciu pod kątem 45° wymaga ona jednak dodatkowego przygotowania – precyzyjnego zaznaczenia linii cięcia na profilu oraz wprawy operatora. Dla zachowania dokładności warto używać prowadnic lub specjalnych uchwytów pozycjonujących.
Do cięcia stali stosuj tarcze o grubości 1,0–1,6 mm przeznaczone do metalu, o prędkości obwodowej dopasowanej do obrotów posiadanej szlifierki – nigdy nie montuj tarczy o niższej dopuszczalnej prędkości obrotowej niż maksymalne obroty narzędzia. Pęknięta lub przegrzana tarcza może rozpaść się podczas pracy, dlatego zawsze sprawdzaj jej stan przed montażem i unikaj bocznego nacisku podczas cięcia, który jest główną przyczyną pękania tarcz.
Zaleta: Elastyczność i dostępność. Wada: Mniejsza powtarzalność niż przy pile ukośnicowej, wymaga doświadczenia.
3. Piła taśmowa metalowa
Piła taśmowa to doskonały wybór do cięcia profili o większych przekrojach. Modele z obrotową podstawą lub kątem cięcia pozwalają na precyzyjne ustawienie kąta 45°. Zaletą jest stosunkowo małe generowanie ciepła i mała szerokość rzazu, co minimalizuje straty materiału.
Dobór brzeszczotu ma tu kluczowe znaczenie – dla profili o cienkich ściankach (do ok. 4 mm) stosuje się brzeszczoty o gęstszym uzębieniu (np. 14–18 TPI), natomiast dla grubszych przekrojów lepiej sprawdzają się brzeszczoty o rzadszym uzębieniu (6–10 TPI), które szybciej odprowadzają wióry. Zbyt gęste zęby na grubym materiale szybko się zapychają i przegrzewają, co przyspiesza tępienie ostrza.
4. Przecinarka tarczowa do metalu (piła do metalu)
Stacjonarne przecinarki tarczowe do metalu często wyposażone są w imadło z podziałką kątową, które umożliwia szybkie ustawienie kąta cięcia. Są wydajne i precyzyjne, jednak zajmują sporo miejsca w warsztacie. Standardowe tarcze do tego typu przecinarek mają średnicę 355–405 mm, a ich stan techniczny – bez pęknięć i wyszczerbień – należy kontrolować przed każdym uruchomieniem maszyny.
5. Cięcie plazmowe i laserowe
W przypadku produkcji przemysłowej lub elementów wymagających najwyższej precyzji stosuje się cięcie plazmowe lub laserowe. Nowoczesne maszyny CNC są w stanie ciąć profile stalowe pod dowolnym kątem z tolerancją rzędu dziesiątych części milimetra. Jest to jednak rozwiązanie kosztowne i dostępne głównie w specjalistycznych zakładach.
Cięcie plazmowe wytwarza wąską strefę wpływu ciepła (SWC) oraz nalot żużlu na spodniej krawędzi, który trzeba usunąć przed spawaniem lub malowaniem. Cięcie laserowe daje jeszcze czystszą krawędź i mniejszą szerokość rzazu, ale obie metody wymagają skutecznej wentylacji i wyciągu dymów, ponieważ proces generuje szkodliwe dla dróg oddechowych związki metali i tlenki azotu.
Jak precyzyjnie wyznaczyć kąt 45 stopni na profilu stalowym?
Dokładne zaznaczenie linii cięcia to klucz do sukcesu. Oto sprawdzone metody:
- Kątownik nastawny (kątomierz) – umożliwia precyzyjne ustawienie i przeniesienie kąta na materiał. Sprawdź dokładność narzędzia przed użyciem, przykładając je do znanego kąta prostego, np. do stołu warsztatowego.
- Ekierka 45° – gotowe narzędzie do szybkiego wyznaczania kąta 45°. Proste i niezawodne dla standardowych profili.
- Miarka i matematyka – dla rury kwadratowej o szerokości boku a, odcięta pod kątem 45° ma długość na przekątnej wynoszącą a × √2. Wyznaczając dwa punkty na przeciwległych krawędziach profilu i łącząc je linią, otrzymujemy idealny kąt 45°.
- Szablon z tworzywa lub sklejki – przy powtarzalnej produkcji warto wykonać trwały szablon, który przyłożony do profilu umożliwia szybkie i dokładne odrysowanie linii cięcia.
Do zaznaczania linii cięcia na stali używaj rysiaka lub srebrzystego markera – ołówek jest na stali niewidoczny, a marker może ścierać się podczas manipulowania profilem. Przy pracy z wielkoseryjną produkcją kształtowników warto zainwestować w kątomierz cyfrowy – pozwala on odczytać kąt z dokładnością do 0,1° i szybciej wykrywa błąd ustawienia narzędzia niż tradycyjna podziałka analogowa.
Krok po kroku – cięcie profilu stalowego pod kątem 45°
Poniższy przewodnik odnosi się do cięcia piłą ukośnicową, jednak zasady w większości obowiązują przy każdym narzędziu:
- Przygotuj stanowisko pracy – upewnij się, że narzędzie jest sprawne, tarcza lub brzeszczot nie ma pęknięć, a stanowisko jest stabilne. Zabezpiecz profil przed przesunięciem za pomocą imadła lub docisku. Włącz odciąg lub zapewnij dobrą wentylację stanowiska, jeśli cięcie generuje pył metaliczny lub dym.
- Ustaw narzędzie na kąt 45° – jeśli używasz piły ukośnicowej, poluzuj blokadę głowicy i ustaw wskazówkę dokładnie na 45°. Zablokuj ustawienie. Sprawdź kąt na odpadku materiału, zanim przejdziesz do właściwego cięcia.
- Zaznacz linię cięcia – za pomocą kątownika nastawnego lub ekierki 45° nanieś wyraźną linię na profil. Pamiętaj o naddatku na rzaz piły (zazwyczaj 1,5–3 mm).
- Unieruchom profil – szczególnie ważne przy cięciu szlifierką kątową. Profil musi leżeć stabilnie i nie przemieszczać się podczas cięcia, ponieważ nawet niewielki ruch materiału w trakcie kontaktu z tarczą może spowodować jej zablokowanie i odrzut.
- Wykonaj cięcie próbne – jeśli to możliwe, najpierw przetestuj ustawienia na kawałku odpadowego profilu tego samego rozmiaru.
- Przystąp do cięcia – prowadź narzędzie równomiernie, bez nadmiernego nacisku. Przy cięciu szlifierką trzymaj ją pod właściwym kątem przez cały czas trwania cięcia, a ręce trzymaj poza linią możliwego odrzutu tarczy.
- Sprawdź wynik – po cięciu zmierz kąt kątomierzem lub przyłóż oba cięte elementy do siebie. Idealne złącze 45+45° powinno dawać kąt prosty.
- Oczyszczenie krawędzi – usuń zadzior i ostre krawędzie tarczą szlifierską lub pilnikiem. Czyste krawędzie poprawiają jakość spawu i bezpieczeństwo pracy, a jednolita szczelina wzdłuż całego złącza pozwala później dobrać właściwy drut lub elektrodę do spawania (np. drut pełny ER70S-6 do stali konstrukcyjnej) bez konieczności nadmiernego dogrzewania rowka.
Najczęstsze błędy i jak ich unikać
Nawet doświadczeni spawacze i ślusarze popełniają błędy przy cięciu pod kątem. Oto najczęstsze problemy i sposoby ich unikania:
- Nieprawidłowe ustawienie kąta narzędzia – zawsze weryfikuj ustawienia na odpadku przed cięciem właściwym. Nawet przestawienie o 1–2° daje widoczne niedopasowanie przy złożeniu.
- Ruch profilu podczas cięcia – używaj solidnych zacisków lub imadeł. Przy dużych profilach pomocnik powinien podtrzymywać końce elementu.
- Zbyt duże tempo cięcia – szybkie cięcie powoduje nagrzewanie materiału, co zmienia właściwości stali i przyspiesza zużycie tarczy. Zachowaj spokojne, kontrolowane tempo posuwu – lepsza jakość cięcia wynika z równomiernej pracy narzędzia, nie z pośpiechu.
- Nieuwzględnienie szerokości rzazu – pamiętaj, że tarcza tnąca „zjada" materiał – zazwyczaj od 1,5 do 3 mm. Przy wyznaczaniu długości elementu uwzględnij tę wartość.
- Dobór niewłaściwej tarczy lub brzeszczotu – tarcza do drewna lub betonu użyta na stali może się rozpaść lub gwałtownie stępić, a brzeszczot o złej podziałce zębów na piłę taśmową szybko się zaklinuje. Dobieraj narzędzie zgodnie z zaleceniami producenta dla danego materiału i grubości.
- Brak sprzętu ochronnego – cięcie stali wytwarza iskry i ostre odpryski. Zawsze noś okulary ochronne, rękawice i odpowiednią odzież roboczą.
Wskazówki dotyczące cięcia specyficznych profili
Profile zamknięte (rury kwadratowe i prostokątne)
To najbardziej przewidywalny rodzaj kształtownika przy cięciu pod kątem, ponieważ wszystkie cztery ścianki mają zwykle tę samą grubość. Wystarczy zaznaczyć linię na jednej ściance i przenieść ją kątomierzem na sąsiednie boki, pamiętając, że linia cięcia przechodzi po przekątnej przekroju, a nie równolegle do żadnej krawędzi.
Kątowniki stalowe
Przy cięciu kątownika pod kątem 45° musisz zdecydować, czy ciąć go w płaszczyźnie poziomej (pod kątem do długości profilu), czy obracać przekrój. W przypadku narożników mebli lub ram wycinamy przekrój kątownika po ukosie – obie gałęzie muszą być cięte jednocześnie. Wymaga to odpowiedniego unieruchomienia w imadle piły ukośnicowej.
Rury okrągłe
Rury okrągłe mają tendencję do toczenia się. Stosuj uchwyty V-blokowe lub specjalne imadła do rur. Linia cięcia jest elipsą – dla rury o średnicy zewnętrznej D ciętej pod kątem 45° długość elipsy wynosi D × √2.
Dwuteowniki i ceowniki
Ze względu na zróżnicowaną grubość ścianek stopki i środnika mogą wymagać kilku przejść piły lub cięcia ręcznego na szczególnie trudnych odcinkach. Warto wykonać cięcie tarczą ścierną w szlifierce lub specjalistyczną piłą taśmową.
Płaskowniki
Płaskowniki cięte pod kątem 45° są proste geometrycznie, ale przy większych szerokościach łatwo o zbaczanie tarczy z linii, ponieważ narzędzie prowadzone jest tylko po jednej płaskiej powierzchni. Pomaga tu prowadnica przykręcona do stołu roboczego lub wykonanie kilku przejść zamiast jednego głębokiego cięcia na raz.
Bezpieczeństwo przy cięciu profili stalowych
Praca z narzędziami do cięcia metalu wiąże się z realnym ryzykiem. Zawsze przestrzegaj następujących zasad bezpieczeństwa:
- Noś okulary ochronne lub przyłbicę spawalniczą – odpryski stali i iskry mogą poważnie uszkodzić wzrok. Przy cięciu tarczą ścierną dodatkowo osłona twarzy chroni przed rozpadem tarczy.
- Używaj rękawic ochronnych odpornych na przecięcia i wysoką temperaturę, ale unikaj rękawic zbyt obszernych w pobliżu wirujących tarcz – luźny materiał może zostać wciągnięty.
- Zabezpiecz obszar pracy przed dostępem osób nieuprawnionych – iskry mogą się toczyć kilka metrów od miejsca cięcia i stanowić zagrożenie pożarowe w obecności materiałów łatwopalnych, rozpuszczalników czy pyłu drewnianego.
- Nie dotykaj ciętych elementów bezpośrednio po cięciu – metal może być rozgrzany do bardzo wysokiej temperatury, szczególnie po cięciu plazmowym lub przy dłuższej pracy szlifierką.
- Regularnie kontroluj stan tarcz tnących – pęknięta tarcza przy dużych prędkościach obrotowych może stanowić śmiertelne zagrożenie odrzutem lub rozpadem na fragmenty.
- Zapewnij odciąg pyłu i dymu, zwłaszcza przy cięciu profili ocynkowanych lub malowanych – wdychanie oparów cynku i innych powłok może wywołać ostre objawy zatrucia.
- Stosuj ochronniki słuchu przy dłuższej pracy piłą ukośnicową, przecinarką tarczową lub szlifierką – poziom hałasu przy cięciu metalu regularnie przekracza granice bezpieczne dla nieosłoniętego ucha.
- Zawsze wiąż długie włosy i zdejmuj biżuterię przed pracą z narzędziami obrotowymi – to jedna z najczęstszych, a najłatwiej unikalnych przyczyn wypadków przy obsłudze wiertarek, szlifierek i pił.
Podsumowanie
Cięcie profilu stalowego pod kątem 45 stopni to umiejętność, którą można opanować przy odpowiednim przygotowaniu, właściwym doborze narzędzi i przestrzeganiu sprawdzonych technik. Kluczem do sukcesu jest precyzja na każdym etapie – od zaznaczenia linii cięcia, przez ustawienie narzędzia, aż po kontrolę gotowego elementu. Inwestycja w dobrej jakości piłę ukośnicową lub przecinarkę znacznie ułatwia pracę i poprawia jakość złączy, a dobór tarczy, brzeszczotu i parametrów cięcia dopasowany do konkretnego kształtownika pozwala uniknąć przegrzania materiału i przedwczesnego zużycia narzędzia.
Pamiętaj, że kilka minut poświęconych na przygotowanie i weryfikację ustawień pozwoli zaoszczędzić wiele czasu na późniejszych poprawkach i zapewni trwałe, estetyczne połączenia w Twojej konstrukcji stalowej. Dokładnie wykonane cięcie kształtownika to też mniej pracy przy późniejszym spawaniu – równa, dobrze dopasowana szczelina między elementami ułatwia wybór odpowiedniego drutu lub elektrody i pozwala uzyskać spoinę bez podtopień czy przepaleń.