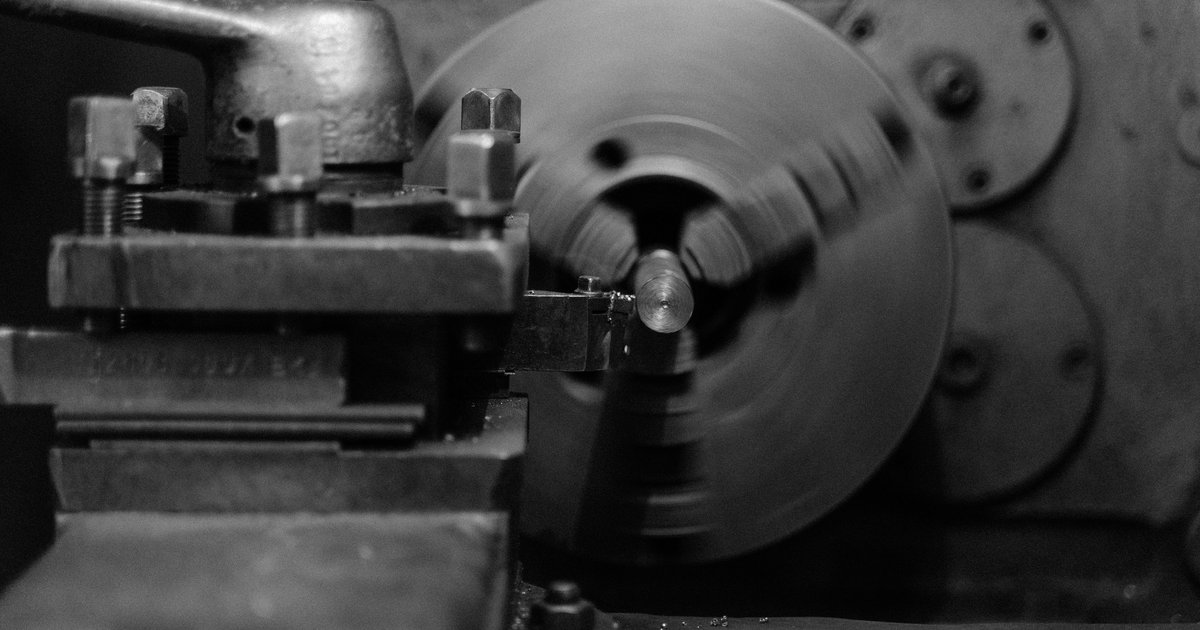
Toczenie gwintów na tokarce należy do fundamentalnych operacji w obróbce metali. Bez względu na to, czy pracujesz w przemyśle maszynowym, motoryzacyjnym, czy wykonujesz indywidualne projekty warsztatowe, umiejętność precyzyjnego nacinania gwintu jest nieoceniona. W tym przewodniku omówimy zarówno podstawy teoretyczne, jak i praktyczne aspekty tej techniki — od ustawienia maszyny, przez dobór parametrów skrawania, aż po gwinty wielokrotne i kontrolę jakości.
Podstawy Toczenia Gwintów
Gwint to rowek o linii śrubowej wycięty na powierzchni cylindrycznej lub stożkowej przedmiotu. W procesie toczenia na tokarce nóż profilowy przesuwa się wzdłuż obracającego się przedmiotu z precyzyjnie dobraną prędkością posuwu, tworząc charakterystyczny zarys gwintu. Kluczem do sukcesu jest synchronizacja obrotów wrzeciona z ruchem suportu — to właśnie realizuje mechanizm gwinciarski tokarki, czyli połączenie śruby pociągowej z wrzecionem poprzez przekładnie.
Warto od razu rozróżnić dwa pojęcia, które w warsztacie bywają mylone. Podziałka (P) to odległość między sąsiednimi zwojami mierzona wzdłuż osi, natomiast skok (Ph) to droga, jaką pokonuje nakrętka na jeden pełny obrót. W gwincie jednokrotnym obie wartości są równe, w gwincie wielokrotnym skok jest iloczynem podziałki i liczby zwojów (Ph = n × P). To rozróżnienie decyduje o nastawie skrzynki posuwów oraz o głębokości skrawania, więc pomyłka na tym etapie oznacza wyrzucenie detalu.
Rozróżniamy kilka podstawowych rodzajów gwintów:
- Gwint metryczny (M) – najpopularniejszy w Europie, kąt zarysu 60°
- Gwint calowy UNC/UNF – stosowany głównie w krajach anglosaskich
- Gwint trapezowy (Tr) – stosowany w śrubach pociągowych i mechanizmach napędowych
- Gwint okrągły (Rd) – używany w złączach narażonych na zanieczyszczenia
- Gwint rurowy (G) – przeznaczony do połączeń hydraulicznych i pneumatycznych
Zarys narzędzia musi odpowiadać normie, a nie „w przybliżeniu pasować”. Gwint metryczny ma kąt 60° i płaskie ścięcie wierzchołka, gwint trapezowy ISO — 30° (calowy Acme 29°), gwint rurowy Whitwortha — 55° z zaokrąglonymi wierzchołkami i dnem. Nacięcie gwintu M nożem 55° daje złącze, które wkręci się na kilka zwojów, a potem zakleszczy lub zerwie pod obciążeniem.
Wymagany Sprzęt i Narzędzia
Do toczenia gwintów potrzebna jest tokarka wyposażona w mechanizm gwinciarski — śrubę pociągową połączoną z wrzecionem. Większość tokarek kłowych (konwencjonalnych) posiada tę funkcję. Przed przystąpieniem do pracy należy upewnić się, że tokarka umożliwia ustawienie odpowiedniego skoku gwintu.
Sztywność układu jest tu ważniejsza niż przy zwykłym toczeniu wzdłużnym, ponieważ nóż gwintowy pracuje pełną szerokością zarysu i łatwo wzbudza drgania. Przed pierwszym przejściem sprawdź luz w łożu suportu i w śrubie poprzecznej, dokręć imak, wysuwaj nóż z oprawki na minimalną potrzebną długość, a przedmioty smuklejsze niż około trzy średnice podeprzyj kłem konika lub podtrzymką.
Zanim uruchomisz wrzeciono: okulary lub gogle ochronne są obowiązkowe — wiór gwintowy jest długi, sprężysty i ostry jak brzytwa, a odrywa się w nieprzewidywalnym kierunku. Pracuj bez rękawic i bez luźnych rękawów przy obracającym się wrzecionie, załóż osłonę uchwytu, wyjmij klucz z uchwytu przed każdym startem i usuwaj wióry wyłącznie hakiem lub szczypcami przy zatrzymanej maszynie.
Noże tokarskie do gwintowania
Dobór właściwego noża jest kluczowy. Wyróżniamy:
- Noże z płytkami wymiennymi – wygodne, powtarzalne, dostępne dla różnych zarysów
- Noże ze stali szybkotnącej (HSS) – tańsze, możliwość samodzielnego ostrzenia, idealne do małych serii, gwintów nietypowych i materiałów kleistych
- Noże z węglika spiekanego – odporne na wysoką temperaturę, wymagają jednak sztywnego mocowania i stabilnych obrotów
- Noże profilowane – wykonane pod konkretny profil gwintu
Nóż do gwintu metrycznego musi mieć kąt wierzchołkowy dokładnie 60°. Do gwintów trapezowych stosuje się noże o kącie 30°. Warto używać wzornika (szablonu kątowego), aby sprawdzić poprawność ustawienia noża względem osi przedmiotu obrabianego.
Przy płytkach wymiennych rozróżnia się profil pełny (kształtujący także wierzchołek gwintu, przypisany do jednej podziałki) i profil częściowy „V”, którym można ciąć zakres podziałek kosztem konieczności wcześniejszego stoczenia średnicy zewnętrznej na wymiar. Pamiętaj też o podkładce kompensującej kąt pochylenia linii śrubowej — oprawki do gwintowania mają wymienne wkładki o kącie 0,5°, 1°, 1,5° i więcej. Bez tej korekty boczna powierzchnia przyłożenia ociera o zwój, co objawia się szorstkim, „wygładzanym” bokiem gwintu i szybkim zużyciem płytki. Noże HSS ostrzy się analogicznie: kąt przyłożenia po stronie wchodzącej w materiał musi być większy o wartość kąta wzniosu linii śrubowej.
Ustawienie Maszyny – Krok po Kroku
1. Dobór skoku gwintu
Na podstawie tabliczki znamionowej tokarki lub instrukcji obsługi ustawiamy odpowiedni skok gwintu poprzez właściwe przestawienie kół zmianowych lub dźwigni skrzynki posuwów. Na przykład dla gwintu M16 x 2 skok wynosi 2 mm — co oznacza, że przy każdym obrocie wrzeciona suport przesunie się o dokładnie 2 mm wzdłuż osi.
Zanim przystąpisz do skrawania, wykonaj przejście „na sucho” bez dotykania materiału: włącz mechanizm gwinciarski i zmierz przesunięcie suportu na dziesięciu obrotach wrzeciona. Dziesięć obrotów powinno dać 20 mm — ta prosta kontrola wychwytuje pomyłkę w kołach zmianowych, zanim zniszczy detal. W tokarkach metrycznych nacinanie gwintów calowych (i odwrotnie) wymaga koła pośredniego 127- lub 63-zębowego; w takim przypadku nie wolno rozłączać półnakrętki między przejściami.
2. Prędkość skrawania
Przy toczeniu gwintów stosuje się znacznie niższe prędkości niż przy standardowym toczeniu. Zalecane prędkości to:
- Stal miękka: 50–80 m/min (dla płytek z węglika)
- Stal nierdzewna: 30–50 m/min
- Aluminium: 100–150 m/min
- Żeliwo szare: 40–60 m/min
Obroty wrzeciona przelicz z zależności n = 1000 × Vc / (π × d), gdzie d to średnica zewnętrzna gwintu. Dla noży HSS przyjmij mniej więcej połowę powyższych wartości, a przy gwintach trapezowych o dużej podziałce — jeszcze mniej, bo szeroki wiór generuje duże siły i ciepło.
Dla tokarek konwencjonalnych bez CNC zalecane jest stosowanie niskich obrotów — zwłaszcza dla początkujących — co daje więcej czasu na reakcję przy cofaniu noża. Przy gwincie krótkim, kończącym się przy podcięciu, 100–150 obr/min bywa granicą rozsądku niezależnie od zalecanej prędkości skrawania.
3. Ustawienie noża
Nóż musi być ustawiony dokładnie na wysokości osi wrzeciona. Odchylenie o kilka dziesiątych milimetra może spowodować błąd kąta zarysu. Użyj szablonu (tzw. grzebienia do gwintów) lub szablonu kątowego 60°, przyłożonego do powierzchni bocznej przedmiotu, aby sprawdzić prostopadłość ustawienia noża względem osi obrotu.
Najprostsza kontrola wysokości: dosuń wierzchołek noża do powierzchni czołowej i porównaj z kłem konika albo dociśnij do czoła cienką linijkę — jeśli stoi pionowo, ostrze jest w osi. Nóż powyżej osi zmniejsza kąt przyłożenia i powoduje ocieranie, nóż poniżej osi „podbija” materiał i zniekształca boki zarysu, dając gwint o zawyżonej średnicy podziałkowej.
4. Nastawienie głębokości skrawania
Gwint toczy się na wiele przejść — nigdy w jednym. Typowy podział to:
- Pierwsze przejścia: naddatek 0,3–0,5 mm
- Przejścia pośrednie: 0,1–0,2 mm
- Ostatnie przejście (wykańczające): 0,05–0,1 mm
Całkowita głębokość skrawania dla gwintu metrycznego wynosi w przybliżeniu 0,6495 × skok. Dla M16 x 2 oznacza to głębokość ok. 1,3 mm (mierzoną od wierzchołka). Wartość ta dotyczy noża o ostrym wierzchołku; płytka z promieniem dna daje wysokość zarysu bliższą 0,6134 × podziałka, dlatego ostatnie setne dobieraj zawsze według sprawdzianu, a nie według tabeli.
Dobrą praktyką jest zakończenie obróbki jednym lub dwoma przejściami „na zero”, czyli bez dodawania głębokości. Usuwają one sprężyste odkształcenie układu i wyraźnie poprawiają gładkość boków zwoju.
Techniki Toczenia Gwintów
Toczenie z suportem poprzecznym (metoda radialna)
Jest to najprostsza metoda, polegająca na podawaniu noża prostopadle do osi przedmiotu. Każde przejście usuwa materiał z obu boków zarysu jednocześnie. Metoda ta generuje większe siły skrawania i może powodować drgania przy głębokich skrawaniach, ale jest prosta do zastosowania i dobrze nadaje się do krótkich gwintów w miękkich materiałach. Wiór ma tu kształt litery V i bywa trudny do odprowadzenia — przy podziałkach powyżej 1,5 mm objawia się to charakterystycznym „dzwonieniem” detalu.
Toczenie z suportem górnym (metoda ukośna)
Suport górny (narzędziowy) ustawia się pod kątem równym połowie kąta zarysu gwintu — dla gwintu metrycznego jest to 30°. Nóż jest podawany po skosie, co sprawia, że skrawa głównie jedna krawędź. Ta technika zapewnia lepszy odpływ wiórów, mniejsze drgania i jest zalecana do twardszych materiałów oraz długich gwintów.
W praktyce warsztatowej ustawia się suport o 29–29,5° zamiast równych 30°. Dzięki temu tylna krawędź noża muska drugi bok zwoju i wygładza go, zamiast tylko ocierać. Pamiętaj, że przy wcinaniu ukośnym rzeczywisty przyrost głębokości gwintu jest mniejszy niż odczyt na bębenku suportu górnego — wynosi on około 0,866 wartości nastawionej.
Metoda naprzemiennego podawania (zmienny kierunek posuwu)
Stosowana przy bardzo twardych materiałach lub małych skokach — nóż naprzemiennie podawany jest raz z jednej, raz z drugiej strony, co równomiernie zużywa obie krawędzie tnące i zmniejsza naprężenia termiczne. Metoda jest standardem przy gwintach trapezowych o dużej podziałce oraz przy stalach nierdzewnych skłonnych do umocnienia zgniotowego, gdzie kluczowe jest utrzymanie stałego przekroju wióra.
Mechanizm Gwinciarza – Uruchamianie i Cofanie Noża
Jednym z najtrudniejszych aspektów toczenia gwintów na tokarce konwencjonalnej jest prawidłowe cofanie noża na końcu przejścia. Nóż musi być wycofany zanim dotrze do końcowego wybiegu lub ściany czołowej, a następnie suport musi być cofnięty do pozycji startowej z jednoczesnym wyłączeniem mechanizmu gwinciarza.
Do powtarzalnego wchodzenia w ten sam rowek służy zegar (tarcza) gwintowy. Zasada jest prosta: przy gwintach metrycznych na tokarce metrycznej półnakrętkę zamyka się zawsze na tej samej kresce, gdy podziałka gwintu nie jest wielokrotnością skoku śruby pociągowej; przy podziałkach „pasujących” można korzystać z dowolnej kreski liczbowej. Jeśli po pierwszym przejściu zarys wygląda na podwojony, to znak, że półnakrętka została zamknięta w złym momencie.
Ważne zasady bezpieczeństwa i techniczne:
- Zawsze planuj długość wybiegu — dodatkowy luz za gwintem, w którym można bezpiecznie wycofać nóż
- Używaj dźwigni półautomatycznej lub elektromagnetycznej (jeśli tokarka ją posiada) do szybkiego wyłączania posuwu
- W przypadku gwintów ślepych stosuj rowek podcinający (tzw. wybieg) o szerokości co najmniej 1,5–2 skoki
- Nie zatrzymuj wrzeciona przed wycofaniem noża — grozi to złamaniem noża lub uszkodzeniem przedmiotu
- Ćwicz sekwencję „ręka na bębenku poprzecznym, druga na dźwigni” na biegu jałowym, zanim nóż dotknie materiału
- Bęben suportu poprzecznego cofaj zawsze o tę samą, zapamiętaną wartość — inaczej stracisz punkt odniesienia dla kolejnych przejść
Pomiar i Kontrola Jakości Gwintu
Dokładna kontrola wykonanego gwintu jest niezbędna. Do pomiaru stosuje się:
Sprawdziany gwintowe
Sprawdzian przechodni (GO) powinien wejść na gwint bez oporu, a sprawdzian nieprzechodni (NO GO) nie powinien wchodzić głębiej niż na dwa zwoje. Jest to metoda szybka i wystarczająca dla produkcji seryjnej. Sprawdzian nakręcaj wyłącznie na oczyszczony i odtłuszczony, zatrzymany detal — wkręcanie „na obrotach” niszczy i gwint, i drogie narzędzie pomiarowe.
Mikrometr do gwintów (trójpunktowy)
Umożliwia pomiar średnicy podziałowej gwintu z dokładnością do 0,001 mm. To narzędzie niezbędne przy wymaganiach wysokiej precyzji. Wymienne końcówki dobiera się do zakresu podziałek, a przyrząd zeruje się na wzorcu przed każdą serią pomiarów.
Drut do pomiaru gwintu (metoda trzech drutów)
Klasyczna metoda laboratoryjna, polegająca na umieszczeniu trzech drutów o odpowiedniej średnicy w rowkach gwintu i pomiarze mikrometrem. Pozwala na bardzo precyzyjne wyznaczenie średnicy podziałowej. Dla gwintu metrycznego optymalna średnica drutu wynosi około 0,577 × podziałka, a wynik porównuje się z wartością obliczoną z tablic. Mierz bez nadmiernego docisku i po wyrównaniu temperatury detalu — rozgrzany po obróbce wałek potrafi zafałszować odczyt o kilka setnych.
Sprawdzenie wzrokiem i dotykiem
Zarys gwintu powinien być jednolity, bez wyrwań, nadmiernego błyszczenia (wskazuje na drgania) ani śladów rozrywania materiału. Szorstka lub matowa powierzchnia może wskazywać na tępą krawędź skrawającą lub zbyt małą prędkość. Zadziory na wierzchołkach zwojów usuń pilnikiem lub skrobakiem przy zatrzymanym wrzecionie — nigdy szmatką trzymaną przy obracającym się detalu.
Najczęstsze Błędy i Sposoby ich Unikania
| Błąd | Przyczyna | Rozwiązanie |
|---|---|---|
| Nieprawidłowy skok gwintu | Błędne ustawienie skrzynki posuwów | Dwukrotnie sprawdzić ustawienia przed pierwszym przejściem |
| Asymetryczny zarys | Nóż nie ustawiony prostopadle do osi | Użyć szablonu kątowego do ustawienia noża |
| Drgania i wibracje | Zbyt duże naddatki lub luzy w tokarce | Zmniejszyć głębokość skrawania, sprawdzić nastawy luzów |
| Wyrwania materiału | Tępy nóż lub zbyt duże podawanie | Naostrzyć lub wymienić nóż, zmniejszyć naddatek |
| Gwint zbyt luźny | Zbyt głęboka obróbka | Dokładniej kontrolować głębokość przy wykańczaniu |
| Podwojony, „rozdwojony” zarys | Półnakrętka zamknięta na niewłaściwej kresce zegara gwintowego | Trzymać się jednej kreski lub nie rozłączać półnakrętki między przejściami |
| Wygładzony, błyszczący bok zwoju | Brak kompensacji kąta pochylenia linii śrubowej | Zastosować właściwą podkładkę w oprawce lub przeszlifować kąt przyłożenia |
| Stożkowy gwint na długim wałku | Ugięcie detalu lub rozosiowanie konika | Podeprzeć kłem obrotowym, użyć podtrzymki, wyosiować konik |
Chłodzenie i Smarowanie
Przy toczeniu gwintów stosowanie cieczy chłodząco-smarującej (CCS) jest zdecydowanie zalecane, szczególnie przy obróbce stali. Ciecz chłodzi strefę skrawania, zmniejsza tarcie, poprawia jakość powierzchni i wydłuża trwałość narzędzia. Do stali nierdzewnych sprawdzają się oleje do cięcia z dodatkami EP (Extreme Pressure). Aluminium można obrabiać na sucho lub z użyciem nafty jako środka smarnego.
Strumień chłodziwa musi być obfity i ciągły — przerywane polewanie płytki z węglika powoduje szok termiczny i mikropęknięcia krawędzi. Pamiętaj też o zdrowiu: mgła olejowa drażni drogi oddechowe, dlatego korzystaj z osłon rozbryzgowych i odciągu, a resztki emulsji zmywaj z rąk, bo długotrwały kontakt sprzyja wypryskom kontaktowym. Nafty i olejów nie stosuj tam, gdzie w pobliżu prowadzone są prace spawalnicze lub szlifierskie — iskry i opary to niebezpieczne połączenie.
Toczenie Gwintu Wielokrotnego
Gwint wielokrotny (wielozwojny) to taki, w którym wokół wałka biegnie równolegle kilka niezależnych linii śrubowych. Oznaczenie Tr 20×8 (P4) czyta się następująco: skok 8 mm przy podziałce 4 mm, czyli gwint dwukrotny. Takie rozwiązanie stosuje się tam, gdzie potrzebny jest szybki ruch osiowy przy zachowaniu umiarkowanej wysokości zwoju — w prasach, imadłach, mechanizmach zaciskowych, zakrętkach i korkach. Warto pamiętać, że gwint wielokrotny ma duży kąt wzniosu i zwykle traci właściwość samohamowności, więc nie zastąpi jednokrotnego trapezu w podnośniku.
Technologicznie obowiązują dwie żelazne zasady:
- Posuw (nastawa skrzynki) ustawia się na skok Ph, a więc dla Tr 20×8 (P4) na 8 mm/obr.
- Głębokość skrawania oblicza się z podziałki P, czyli z 4 mm — liczenie jej ze skoku daje gwint przecięty na wylot.
Jak podzielić gwint na zwoje?
Po nacięciu pierwszej linii śrubowej na pełną głębokość trzeba obrócić przedmiot względem noża o kąt 360°/n (dla gwintu dwukrotnego o 180°, dla trzykrotnego o 120°) albo przesunąć narzędzie wzdłuż osi o jedną podziałkę. W praktyce używa się czterech metod:
- Przesunięcie suportem górnym ustawionym równolegle do osi wrzeciona o wartość dokładnie jednej podziałki. Najprostsza metoda, ale wymaga suportu bez luzu i uwzględnienia luzu zwrotnego bębenka.
- Podział na tarczy zabierakowej — zabierak przekładany do drugiego otworu lub rowka rozstawionego co 180°. Metoda pewna i niezależna od luzów suportu, warunkiem jest obróbka w kłach.
- Podział na kołach zmianowych — rozłączenie przekładni i obrócenie koła o połowę (lub trzecią część) liczby zębów. Dokładne, o ile liczba zębów jest podzielna przez liczbę zwojów.
- Sterowanie numeryczne — w tokarce CNC wystarczy zmienić kąt startu cyklu gwintowania (parametr przesunięcia fazy) i powtórzyć program.
Przy kontroli pamiętaj, że nierówny podział objawia się różną szerokością grzbietów między zwojami i nakrętką, która „chodzi” tylko w jednym położeniu kątowym. Zmierz szerokość wierzchołków w kilku miejscach i porównaj — różnica większa niż kilka setnych oznacza błąd podziału, a nie błąd głębokości. Ze względu na duży kąt pochylenia linii śrubowej (przy Ph 8 mm na średnicy 20 mm jest to kilkanaście stopni) zastosuj podkładkę korekcyjną w oprawce lub odpowiednio przeszlifuj przyłożenia noża, a obroty utrzymuj niskie — suport przesuwa się wtedy szybko i margines na reakcję przy wybiegu jest krótki.
Toczenie Gwintów Lewoskrętnych
Gwinty lewoskrętne (LH) toczone są tak samo jak prawoskrętne, z tą różnicą, że kierunek posuwu jest odwrotny — suport porusza się od konika w stronę wrzeciennika. Należy pamiętać o odpowiednim przestawieniu dźwigni kierunku posuwu na tokarce oraz o tym, że wybieg i podcinanie muszą znajdować się po przeciwnej stronie.
Przy metodzie ukośnej suport górny obraca się o 29–30° w drugą stronę, a płytka i podkładka kompensująca muszą być w wersji lewej (LH) — użycie płytki prawoskrętnej spowoduje ocieranie strony przyłożenia. Praca „w stronę uchwytu” jest przy tym mniej wybaczająca: nóż, który nie zostanie wycofany w porę, uderzy w szczęki. Dlatego dla gwintów lewych warto rozważyć nacinanie nożem odwróconym ostrzem do dołu przy obrotach wstecznych — nóż odsuwa się wtedy od uchwytu, a wióry opadają swobodnie. Tej techniki nie stosuj na tokarkach z uchwytem nakręcanym na wrzeciono, bo grozi odkręceniem uchwytu.
Podsumowanie
Toczenie gwintów na tokarce to sztuka łącząca precyzję mechaniczną z wiedzą technologiczną. Kluczowe elementy to: prawidłowe ustawienie maszyny, dobór właściwego narzędzia, kontrola prędkości i głębokości skrawania oraz systematyczna kontrola jakości. Regularne ćwiczenie tej operacji i dbałość o szczegóły zaowocuje powtarzalnymi, precyzyjnymi gwintami spełniającymi najwyższe normy jakościowe.
Niezależnie od poziomu zaawansowania, warto zawsze mieć pod ręką tabele gwintów metrycznych, wzorniki kątowe i sprawdziany gwintowe — to podstawowe narzędzia każdego tokarza dbającego o jakość swojej pracy. A zanim zaczniesz nacinać odpowiedzialny detal z drogiego materiału, wykonaj próbę na odcinku stali konstrukcyjnej o tej samej średnicy: kilka minut na próbce kosztuje mniej niż złamany nóż i zmarnowany półfabrykat.